Qué son las válvulas de aguja de acero inoxidable y cómo funcionan
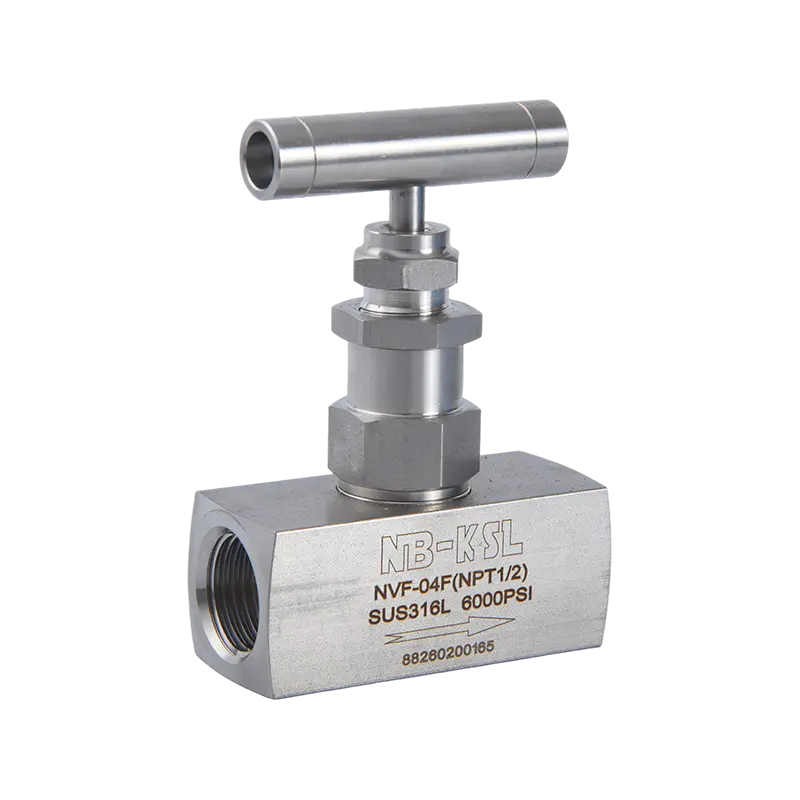
Una válvula de aguja controla el flujo a través de un orificio de pequeño diámetro haciendo avanzar o retraer un vástago cónico en forma de aguja hacia adentro y hacia afuera de un asiento mecanizado con precisión. A medida que el volante o actuador gira, los hilos del vástago lo mueven linealmente, abriendo o cerrando el espacio entre la punta de la aguja y el asiento con una resolución muy fina. Una vuelta completa de un volante típico de válvula de aguja cambia la posición del vástago solo 0,5 a 1,5 milímetros , brindando al operador un control extremadamente preciso sobre caudales pequeños.
Por qué el acero inoxidable es el material elegido para la mayoría de las aplicaciones
Válvulas de aguja de acero inoxidable Domine el mercado de válvulas de aguja utilizadas en instrumentación, control de procesos, petróleo y gas, aplicaciones químicas, farmacéuticas y marinas porque el acero inoxidable ofrece una combinación de propiedades que ningún otro material de válvula común iguala:
- Resistencia a la corrosión: El acero inoxidable de grado 316 (el grado más común para las válvulas de aguja) contiene entre un 16 y un 18 % de cromo, entre un 10 y un 14 % de níquel y entre un 2 y un 3 % de molibdeno, lo que proporciona una excelente resistencia a los cloruros, los ácidos suaves y la mayoría de los productos químicos de proceso que se encuentran en las líneas de instrumentación industrial.
- Capacidad de presión: Cuerpos de válvula de aguja de acero inoxidable 316 forjado clasificados para 6.000 psi (414 bares) son estándar en el servicio de instrumentación. Las variantes de alta presión alcanzan 10.000 a 20.000 psi (690 a 1.380 bar) para aplicaciones de pruebas hidráulicas y de gas.
- Rango de temperatura: Las válvulas de aguja de acero inoxidable funcionan de manera confiable desde temperaturas criogénicas hasta menos 196°C (menos 321°F) con materiales de asiento adecuados, hasta 600°C (1112°F) en configuraciones de asientos totalmente metálicos.
- Capacidad de limpieza: La superficie lisa y no porosa de acero inoxidable 316 resiste la adhesión bacteriana y puede esterilizarse con vapor, lo que hace que las válvulas de aguja de acero inoxidable sean aceptables según los estándares sanitarios FDA y 3A en la producción farmacéutica y alimentaria.
- Compatibilidad con el servicio de oxígeno: Después de los procedimientos adecuados de desengrase y limpieza, las válvulas de aguja de acero inoxidable están aprobadas para servicios de oxígeno y gases oxidantes donde el acero al carbono y el latón están prohibidos.
Grados de acero inoxidable utilizados en válvulas de aguja: 304, 316 y 316L
No todas las válvulas de aguja de acero inoxidable utilizan la misma aleación. El grado afecta el rendimiento frente a la corrosión, la soldabilidad y el costo:
Grados de acero inoxidable utilizados en válvulas de aguja comparados por composición, resistencia a la corrosión y servicio recomendado | Grado | %Cr | Ni% | % mensual | Ventaja clave | Servicio recomendado |
| 304 | 18 a 20 | 8 a 10,5 | Ninguno | Bajo costo, resistencia general a la corrosión. | Proceso interior sin cloruro, agua, aire |
| 316 | 16 a 18 | 10 a 14 | 2 a 3 | Resistencia a cloruros y ácidos | Petróleo y gas, marino, químico, instrumentación. |
| 316L | 16 a 18 | 10 a 14 | 2 a 3 | Bajo en carbono, resistente a la descomposición de la soldadura | Conjuntos farmacéuticos, sanitarios, soldados. |
Materiales del asiento de la válvula de aguja y su efecto sobre el sellado y la temperatura
El asiento es la superficie de sellado con la que la punta de la aguja hace contacto cuando la válvula está cerrada. El material del asiento determina la calidad de cierre de la válvula, el límite de temperatura y la compatibilidad con el fluido del proceso:
- PTFE (politetrafluoroetileno): El material de asiento más común. Proporciona un cierre hermético con fuerzas de asiento bajas, excelente resistencia química a la mayoría de los fluidos y un rango de temperatura de menos 200°C a más 200°C . Lo suficientemente suave como para adaptarse a imperfecciones menores de la superficie de la aguja, brindando un cierre confiable incluso después de un desgaste moderado.
- Nailon (poliamida): Costo más bajo que el PTFE, buenas propiedades de sellado, pero temperatura limitada a aproximadamente más 120°C e incompatible con ácidos fuertes y muchos disolventes. Común en válvulas de aguja hidráulicas de bajo costo y servicios de agua.
- Metal con metal (acero inoxidable o estelita sobre inoxidable): Se utiliza cuando la temperatura excede los límites de PTFE o cuando el fluido del proceso es incompatible con los asientos de polímero. Los asientos metálicos requieren mayores fuerzas de asiento y no logran el cierre hermético de los asientos blandos a baja presión, pero funcionan de manera confiable hasta 600°C y a presiones muy altas por encima de 10.000 psi. Los asientos metálicos con revestimiento de estelita brindan una resistencia a la erosión y al desgaste significativamente mejor que el contacto desnudo de acero inoxidable.
- PEEK (polieteretercetona): Asiento de polímero de alto rendimiento que ofrece resistencia química superior a las alternativas de PTFE, estabilidad dimensional a temperaturas de hasta 250°C y resistencia mecánica que resiste la extrusión a altas presiones de asiento. Se utiliza en válvulas de muestreo de gases, sistemas de cromatografía e instrumentación analítica de alta presión.
¿Cuál es la diferencia entre una válvula manómetro y una válvula de aguja?
A válvula de manómetro es un tipo específico de válvula de aguja diseñada específicamente para conectar y aislar un manómetro (o transmisor de presión) de una línea de proceso. Una válvula de aguja estándar es un dispositivo de cierre y control de flujo de uso general. La confusión surge porque las válvulas de manómetro utilizan partes internas de válvula de aguja, pero difieren en la geometría del cuerpo, la configuración del puerto y la función prevista. Comprender la distinción evita tanto las especificaciones insuficientes (instalar una válvula de aguja estándar donde se requiere una válvula de manómetro) como las especificaciones excesivas (comprar una válvula de manómetro para una aplicación de control de flujo donde no proporciona ningún beneficio).
Válvulas de manómetro: propósito, diseño y características clave
Una válvula de manómetro cumple tres funciones: aísla el manómetro del proceso para retirarlo y reemplazarlo de forma segura; proporciona un puerto de purga o ventilación para despresurizar el lado del medidor antes de desconectar el instrumento; y actúa como un puerto de calibración para conectar un estándar de referencia durante las comprobaciones de calibración. Características estándar de una válvula de manómetro que no se encuentran en una válvula de aguja general:
- Conexión de proceso inferior: Las válvulas de manómetro tienen su entrada de proceso en la parte inferior del cuerpo, conectándose directamente a la tubería de proceso o a un punto de toma. El medidor o transmisor se conecta al puerto superior. Esta disposición vertical garantiza el drenaje de condensados y la autopurga de la línea de medición.
- Puerto de purga: Un pequeño tornillo de purga o una válvula de aguja auxiliar en el cuerpo de la válvula del manómetro permite ventilar el lado del instrumento a la atmósfera o a un drenaje seguro antes de que se rompa la conexión del manómetro. Esto evita que los técnicos queden expuestos a la presión del proceso o a fluidos peligrosos al retirar el manómetro.
- Cuerpo compacto con conexiones de calibre estándar: Las válvulas de manómetro se fabrican con conexiones estandarizadas para montaje directo en manómetros, transmisores y bloques colectores, generalmente Hembra NPT de 1/4 de pulgada en el puerto del instrumento y 1/2 pulgada NPT macho o hembra en la conexión del proceso.
- Bonete y vástago integrales: La carcasa del bonete y el mecanismo del vástago en las válvulas de manómetro están diseñados para operación frecuente (apertura y cierre para aislar el manómetro durante el mantenimiento) con un desgaste mínimo, utilizando un volante ascendente que brinda una indicación visual clara de la posición abierta o cerrada.
Válvulas de aguja estándar: función de control de flujo de uso general
Una válvula de aguja estándar está diseñada principalmente para estrangular y controlar con precisión el flujo de líquidos y gases en tuberías de instrumentos, equipos analíticos, circuitos hidráulicos y líneas de proceso. Sus prioridades clave de diseño son:
- Ajuste de flujo fino: El largo recorrido de la aguja (muchas vueltas desde completamente cerrada hasta completamente abierta) y el pequeño diámetro del orificio (normalmente Diámetro de 1 a 6 mm en tamaños de instrumentación) permiten una regulación extremadamente precisa de pequeños caudales que sería imposible con una válvula de bola o de compuerta.
- Instalación en línea: Las válvulas de aguja estándar tienen un cuerpo recto o en ángulo diseñado para instalarse en una línea de proceso, con conexiones finales idénticas en los puertos de entrada y salida.
- Sensibilidad de la dirección del flujo: Muchas válvulas de aguja especifican una dirección de flujo preferida (debajo del asiento o sobre el asiento). El flujo debajo del asiento (desde debajo de la punta de la aguja) proporciona un mejor cierre a bajas presiones y protege la empaquetadura de la presión del proceso. En algunas aplicaciones de alta presión se prefiere el flujo sobre el asiento (desde arriba de la punta de la aguja) para ayudar al cierre mediante el uso de presión del proceso para ayudar a asentar la aguja.
Comparación lado a lado: válvula manómetro versus válvula de aguja
Diferencias clave entre las válvulas de manómetro y las válvulas de aguja estándar en cuanto a función, diseño y aplicación | Característica | Válvula de manómetro | Válvula de aguja estándar |
| Función primaria | Aislar y proteger los instrumentos de presión. | Acelerar y controlar el caudal |
| Puerto de purga | Sí, característica estándar | No estándar |
| Orientación del puerto | Proceso inferior, instrumento superior | En línea o en ángulo (ambos extremos iguales) |
| Estandarización de la conexión | Puertos de calibre estándar (lado del instrumento 1/4 NPT) | Puertos estándar de proceso (NPT, compresión, SW) |
| Capacidad de control de flujo | Aislamiento encendido/apagado únicamente | Aceleración y apagado de rango completo |
| Clasificación de presión típica | Hasta 6000 psi (414 bares) | Hasta 20.000 psi (1.380 bar) |
| Indicación visual de apertura/cierre | Volante ascendente o indicador de vástago | Sólo recuento de turnos |
| Instalación típica | Directamente debajo del manómetro o transmisor | En tramos de tubería de proceso o de instrumentos |
Cómo elegir una válvula de aguja: un marco de selección completo
Seleccionar la válvula de aguja incorrecta para una aplicación es una de las causas más comunes de fallas prematuras de las válvulas, fugas en el sistema y problemas de control de procesos. El enfoque correcto funciona a través de seis parámetros en secuencia y ninguno puede omitirse sin correr el riesgo de que no coincidan.
Paso 1: Definir el fluido del proceso y sus propiedades
El fluido en contacto con el cuerpo de la válvula, la punta de la aguja, el asiento y la empaquetadura determina cada elección de material en la selección:
- Fase fluida: ¿El fluido es líquido, gaseoso o vapor? El servicio de gas requiere que la válvula mantenga el cierre contra medios de muy baja viscosidad que encuentran la ruta de fuga más pequeña más fácilmente que los líquidos. Servicio de vapor arriba 180°C elimina los asientos de PTFE y requiere asientos de metal con metal.
- Compatibilidad química: Verifique que cada material mojado (cuerpo, aguja, asiento, empaquetadura, empaquetadura del vástago, sellos) sea compatible con el fluido. Para fluidos corrosivos, el acero inoxidable 316 es el estándar. Para ácidos concentrados, solventes clorados o fluidos halogenados, consulte una tabla de compatibilidad química y considere el material del cuerpo Hastelloy C-276 o cuerpos revestidos de PTFE para casos extremos.
- Viscosidad: Los fluidos de alta viscosidad (por encima de 500 cSt) crean altas caídas de presión a través del pequeño orificio de la válvula y pueden requerir un tamaño de orificio mayor para lograr el caudal necesario. Es posible que los fluidos de muy alta viscosidad superiores a 5000 cSt no fluyan a través de los orificios de las válvulas de aguja de instrumentación estándar y requieran válvulas de grado de proceso con pasajes de flujo más grandes.
- Contenido de abrasión: Los lodos, los fluidos cargados de arena y los fluidos que transportan partículas duras erosionan las puntas y los asientos de las agujas. Para servicio abrasivo, seleccione válvulas con agujas y asientos endurecidos con revestimiento de estelita, clasificadas para servicio resistente a la erosión, o considere reubicar las válvulas de aguja en puntos del sistema donde el fluido esté limpio.
Paso 2: Confirme los requisitos de presión y temperatura
La clasificación de presión y temperatura debe exceder las condiciones máximas de operación con un margen de seguridad adecuado. La regla crítica: tanto la presión operativa máxima como la temperatura operativa máxima deben estar dentro de la clasificación simultánea de la válvula, porque las clasificaciones de presión generalmente se reducen en función de la temperatura para temperaturas elevadas:
- Una válvula de aguja clasificada 6000 psi a 38 °C (100 °F) puede ser reducido a 4.500 psi a 200°C . Siempre verifique la curva de presión-temperatura (P-T) del fabricante a la temperatura de funcionamiento real.
- Para aplicaciones hidráulicas y de prueba de presión con agua o aceite a temperatura ambiente, válvulas de aguja de alta presión clasificadas para 10.000 psi (690 bares) son comúnmente requeridos y fácilmente disponibles en acero inoxidable 316.
- Para servicio criogénico (nitrógeno líquido, GNL, oxígeno líquido), verifique que tanto el cuerpo como los materiales del vástago tengan una resistencia al impacto documentada a la temperatura mínima de funcionamiento. Los aceros inoxidables austeníticos (304 y 316) conservan la tenacidad adecuada para menos 196°C ; Las válvulas de acero al carbono no son aceptables para servicio criogénico.
Paso 3: Determinar el coeficiente de flujo requerido (Cv)
El coeficiente de flujo Cv (o Kv en unidades métricas) define cuánto flujo pasa a través de la válvula completamente abierta con una caída de presión definida. Para las válvulas de aguja utilizadas en el servicio de estrangulación, el Cv requerido se calcula a partir del requisito de caudal y caída de presión:
Para líquidos: Cv = Q × √(SG / ΔP)
Donde Q es el flujo en galones estadounidenses por minuto, SG es la gravedad específica del fluido con respecto al agua y ΔP es la caída de presión en psi. Para que el caudal controlado caiga en la parte media sensible del recorrido de la válvula de aguja (no en la punta extrema de la aguja donde la resolución del control es deficiente), seleccione una válvula cuyo Cv máximo sea aproximadamente De 3 a 5 veces el Cv requerido a flujo normal . Esto coloca el punto de operación aproximadamente entre el 20 y el 30 % de la apertura total, donde la controlabilidad de la válvula de aguja es mejor. Las válvulas de aguja tienen valores de Cv muy bajos por diseño: un típico Válvula de aguja de instrumentación NPT de 1/4 de pulgada tiene un Cv máximo de aproximadamente 0,3 a 0,8 , lo que los hace apropiados para un control preciso de bajo flujo en lugar de una estrangulación de alto volumen.
Paso 4: seleccione Finalizar conexiones
Las válvulas de aguja están disponibles con varios tipos de conexión final y la elección debe coincidir tanto con el tubo o tubería adyacente como con la clase de presión:
- Rosca NPT (Cono Nacional de Rosca de Tubería): La conexión más común para válvulas de aguja de instrumentación en Norteamérica. Tallas desde 1/8 de pulgada a 1 pulgada NPT . Requiere cinta de PTFE o sellador de tuberías en las roscas. Capacidad máxima de presión hasta 6.000 psi para conexiones NPT pequeñas en cuerpos de válvulas de acero inoxidable.
- Racor de compresión (tipo Swagelok o Parker A-Lok): Para conexiones de tubos de instrumentos en acero inoxidable u otros materiales de tubo. Las férulas del accesorio de compresión muerden el diámetro exterior del tubo, creando una conexión sin fugas y sin rosca. Clasificado para 3000 a 10 000 psi dependiendo del tamaño y material del tubo. Estándar para instrumentos analíticos, líneas de cromatografía de gases y equipos de laboratorio.
- Soldadura por enchufe (SW): El cuerpo de la válvula se desliza sobre el extremo del tubo y la junta se suelda en ángulo. Requerido en tuberías de proceso de alta presión y alta temperatura donde el código prohíbe las conexiones roscadas. Las tuberías de proceso ASME B31.3 comúnmente utilizan válvulas de aguja para soldar en encaje en servicio de clase de presión Clase 1500 y Clase 2500.
- Soldadura a tope (BW): El cuerpo de la válvula tiene extremos de tubería lisos que están soldados a tope a la tubería. Se utiliza para tuberías de mayor presión y temperatura donde no se acepta ninguna unión mecánica. Común en instalaciones de válvulas de raíz de instrumentos de plantas de energía.
- Roscas BSPP o métricas: Estándar en los mercados de Europa y Asia Pacífico. BSPP (tubería paralela estándar británica) es una rosca paralela que sella en una cara o arandela adherida en lugar de en el cono de la rosca, lo que proporciona una conexión reutilizable a prueba de fugas sin sellador cuando se utiliza con arandelas de sellado adecuadas.
Paso 5: elija el tipo de embalaje correcto
La empaquetadura del vástago sella el espacio anular entre el vástago giratorio y el casquete del cuerpo de la válvula, evitando que el fluido del proceso se escape a la atmósfera a lo largo del vástago. La elección del empaque afecta el rango de temperatura de operación, la compatibilidad química y la fricción del empaque (que determina el torque del volante necesario para operar la válvula):
- Embalaje de PTFE: Estándar para la mayoría de las aplicaciones. Rango de temperatura menos 200°C a más 200°C . Excelente resistencia química, baja fricción (fácil de operar), pero se deforma con el tiempo a temperaturas elevadas, lo que requiere un reapriete periódico de la tuerca prensaestopas.
- Empaquetadura de Grafoil (grafito flexible): Se utiliza para servicios de alta temperatura por encima de 200 °C y para vapor, fluidos de transferencia de calor y aplicaciones donde el PTFE no sería adecuado. Clasificación de temperatura hasta 550°C en servicio no oxidante. Mayor fricción que el PTFE, lo que requiere más fuerza para operar el volante de la válvula.
- Sello de fuelle metálico: Un fuelle de metal soldado reemplaza por completo la empaquetadura tradicional, proporcionando un vástago sellado herméticamente que tiene cero emisiones fugitivas. Requerido por las regulaciones del Método 21 de la EPA para el servicio de compuestos orgánicos altamente volátiles (VOC). Las válvulas de aguja selladas con fuelle son significativamente más caras, pero eliminan por completo las fugas en el empaque como modo de falla.
Paso 6: Verificar el tipo de carrocería y los requisitos de servicio especiales
Más allá de los parámetros básicos, se deben confirmar varios requisitos específicos de la aplicación:
- Ángulo versus cuerpo recto: Las válvulas de aguja en ángulo tienen una trayectoria de flujo de 90 grados a través del cuerpo y se prefieren cuando la tubería de proceso se acerca a la válvula desde una dirección y sale perpendicular (eliminando un codo de tubería). Los cuerpos rectos minimizan la caída de presión y son estándar para el servicio de estrangulación en línea.
- Vástago ascendente versus no ascendente: Un vástago ascendente se mueve hacia arriba a medida que se abre la válvula, brindando una indicación visual clara de la posición y evitando el desgaste de las roscas del vástago debido a la rotación bajo carga de empaque. Los vástagos que no se elevan giran en su lugar, lo cual es preferible cuando el espacio libre es limitado.
- Volante bloqueable: En aplicaciones críticas para la seguridad donde la posición de la válvula debe asegurarse contra ajustes no autorizados, los volantes de bloqueo o las disposiciones de sello de alambre evitan la manipulación sin llave o la rotura del sello de alambre.
- Cumplimiento de NACE MR0175 / ISO 15156: Las aplicaciones de petróleo y gas en servicios ácidos (entornos que contienen sulfuro de hidrógeno) requieren materiales que resistan el agrietamiento por tensión del sulfuro. Las válvulas de aguja de acero inoxidable que cumplen con NACE utilizan química y dureza controladas de todos los componentes húmedos para cumplir con el estándar. Verifique explícitamente el cumplimiento de NACE al comprar válvulas para servicio amargo.
Cómo evitar que una válvula de aguja tenga fugas: diagnosticar y reparar cada tipo de fuga
Una válvula de aguja con fugas falla en una de tres ubicaciones: a través del vástago (fuga en el empaque externo), a través del asiento (fuga interna o del lado del proceso más allá de la aguja cerrada) o a través de las conexiones del cuerpo (fuga en la rosca o en el accesorio). Cada tipo tiene un enfoque distinto de diagnóstico y reparación, y confundirlos hace perder tiempo y corre el riesgo de empeorar la fuga.
Tipo de fuga 1: Fuga en la empaquetadura del vástago (emisión fugitiva externa)
Una fuga en la empaquetadura del vástago aparece como líquido que supura o se nebuliza alrededor del vástago de la válvula donde sale del capó, directamente encima del volante. Esta es la fuga más común en la válvula de aguja en el servicio de campo y en la mayoría de los casos se puede detener sin retirar la válvula del servicio.
Causas:
- La empaquetadura de PTFE ha fluido en frío (se ha deslizado) con el tiempo bajo compresión y ciclos de temperatura, lo que reduce la tensión de contacto en el vástago.
- El empaque se ha degradado por el ataque químico del fluido del proceso.
- La tuerca prensaestopas nunca se ajustó según las especificaciones correctas durante la instalación inicial.
- El vástago de la válvula ha desarrollado una ranura de desgaste donde hace contacto con la empaquetadura, lo que proporciona una ruta de fuga incluso cuando la empaquetadura en sí está intacta.
Cómo detener una fuga en la empaquetadura del vástago:
- Primer intento: apretar la tuerca prensaestopas. La mayoría de las válvulas de aguja tienen una tuerca prensaestopas (también llamada tuerca prensaestopas) que comprime la empaquetadura contra el vástago. Utilizando la llave de boca adecuada, apriete la tuerca prensaestopas. un cuarto de vuelta (90 grados) en el sentido de las agujas del reloj mientras la válvula está en servicio bajo presión de funcionamiento normal. Verifique si hay fugas después de cada incremento. no exceder una vuelta completa (360 grados) apriete total sin comprobar el par de funcionamiento de la válvula, ya que una empaquetadura demasiado apretada dificulta el giro del volante y acelera el desgaste del vástago.
- Si apretar detiene la fuga: Registre el número de vueltas de la tuerca prensaestopas aplicadas. Si se requirió más de una vuelta completa para detener la fuga, la empaquetadura se ha comprimido significativamente y será necesario reemplazarla en un futuro cercano. Programe el reemplazo del empaque en la próxima oportunidad de mantenimiento.
- Si apretar no detiene la fuga o la válvula se vuelve demasiado rígida para operar: Se debe reemplazar el empaque. Esto requiere despresurizar la válvula, aislarla de la presión aguas arriba y aguas abajo y retirar la tuerca prensaestopas y la empaquetadura vieja usando un extractor o pico para empaquetaduras. Instale una nueva empaquetadura del mismo tipo y tamaño especificado por el fabricante de la válvula, lubrique el vástago ligeramente con el lubricante recomendado por el fabricante de la válvula (a menudo grasa PTFE), vuelva a ensamblar y apriete la tuerca de la empaquetadura al torque especificado por el fabricante.
- Si el propio vástago está rayado o ranurado: El vástago debe reemplazarse junto con el empaque, ya que una superficie del vástago dañada provocará que el nuevo empaque tenga fugas inmediatamente. En casos graves de corrosión o rayado del vástago, es posible que sea necesario reemplazar todo el cuerpo de la válvula.
Tipo de fuga 2: fuga en el asiento (flujo a través de válvula cerrada)
Una fuga en el asiento permite que el flujo pase a través de la válvula incluso cuando el volante está completamente cerrado. Se detecta observando el flujo en el lado aguas abajo de una válvula que de otro modo estaría cerrada, o midiendo el aumento de presión aguas abajo en un sistema cerrado. El asiento gotea válvulas de aguja de acero inoxidable tienen tres causas principales:
- Erosión o daño del asiento: El asiento blando de PTFE o nailon ha sido erosionado por partículas abrasivas, cavitación o cierres repetidos contra un asiento contaminado. Incluso las marcas microscópicas de la superficie del asiento crean una ruta de fuga que pasa por alto la línea de contacto entre la aguja y el asiento.
- Daño en la punta de la aguja: La punta de la aguja de acero inoxidable endurecido se ha astillado, corroído o deformado plásticamente por un cierre excesivo (cerrando la válvula a alta velocidad o aplicando un par de cierre excesivo). Una punta de aguja dañada no puede formar una línea de sellado completa de 360 grados con el asiento.
- Material extraño en el asiento: Una partícula atrapada entre la aguja y el asiento durante el cierre impide el asiento completo. Esto suele ser temporal y se resuelve abriendo brevemente la válvula para eliminar la partícula y luego volviéndola a cerrar con cuidado.
Cómo detener una fuga en el asiento:
- Lave el asiento: Abra la válvula completamente por un breve período para eliminar cualquier partícula del área del asiento, luego vuelva a cerrarla lentamente solo con una presión manual constante. No utilice una llave en el volante para forzar el cierre de la válvula, ya que esto aplastará y dañará los asientos blandos de forma permanente.
- Reemplace el asiento: La mayoría de las válvulas de aguja con asientos de PTFE reemplazables se pueden volver a asentar despresurizando la válvula, quitando el conjunto de vástago y aguja, extrayendo el inserto del asiento viejo y presionando un asiento nuevo. Los kits de reemplazo de asientos del fabricante incluyen las dimensiones e instrucciones correctas del asiento. Después de reemplazar el asiento, cierre la válvula con la mano hasta que sienta resistencia y verifique el cierre hermético con una prueba de fugas.
- Reemplace la válvula: Si el cono del asiento del cuerpo de la válvula o la punta de la aguja están dañados (corroídos, picados o desconchados en una válvula con asiento de metal), es posible volver a asentar lapeando la aguja y el asiento con un compuesto de pulido para válvulas con asiento de metal. Sin embargo, para las válvulas de aguja de instrumentación de asiento blando, un asiento del cuerpo dañado generalmente requiere el reemplazo completo de la válvula, ya que no es práctico volver a mecanizar con precisión el cono del asiento en el campo.
Tipo de fuga 3: fuga de conexión (fuga en rosca o conector)
Aparece una fuga de conexión en la unión entre el cuerpo de la válvula y el accesorio de tubería o accesorio de tubo adyacente, no en el vástago ni a través del asiento. Esta es una junta con fugas, no una válvula con fugas. Causas y remedios:
- Fuga de rosca NPT: Sellador insuficiente en la rosca, conexión de rosca cruzada o enganche de rosca insuficiente (menos de cuatro a cinco roscas en NPT). Remedio: despresurizar, desconectar, aplicar cinta de PTFE nueva (mínimo de 3 a 4 vueltas en la dirección de rotación de la rosca) o aplicar pasta selladora de roscas de tubería y volver a conectar con el torque correcto. Se debe apretar una rosca macho NPT de 1/4 de pulgada para 12 a 15 Nm (9 a 11 pies-libra) después de apretarlo a mano, generalmente de 2 a 3 vueltas después del ajuste manual.
- Fuga en el accesorio de compresión: La férula no estaba completamente estampada en la instalación inicial, o el tubo no estaba completamente insertado hasta el tope del cuerpo de la válvula antes de apretarlo. Remedio para una nueva instalación: rehacer el racor apretando la tuerca un adicional un cuarto de vuelta más allá del punto de resistencia firme . Para una conexión realizada y reapretada previamente, reemplace la férula y repita el procedimiento de instalación con un tubo nuevo cortado en escuadra y completamente asentado antes de apretar.
- Fuga en la conexión de soldadura: Un orificio o una grieta en la soldadura de filete en una conexión de soldadura a encaje indica una penetración o porosidad inadecuada de la soldadura. Esto requiere volver a soldar después de pulir el área defectuosa y es un trabajo para un soldador certificado que cumple con ASME B31.3 o los requisitos del código de tuberías aplicable.
Prácticas preventivas que eliminan la mayoría de las fugas en las válvulas de aguja antes de que comiencen
- Nunca utilice una llave en el volante para forzar el cierre de la válvula. Las válvulas de aguja están diseñadas para cerrarse únicamente con presión manual. Al apretar con llave, se aplastan los asientos blandos y se rayan las puntas de las agujas, lo que garantiza fugas en el asiento en un corto período de uso.
- Retroceda un cuarto de vuelta después de cerrar completamente. En algunos diseños, esto alivia la carga excesiva del vástago y evita que el asiento blando fluya en frío bajo una carga de compresión prolongada, lo que facilita la reapertura de la válvula y prolonga la vida útil del asiento.
- Instale la válvula con la dirección de flujo correcta. Operar una válvula de aguja sensible a la dirección del flujo al revés (flujo sobre el asiento cuando el diseño requiere flujo debajo del asiento) puede hacer que la empaquetadura se presurice directamente, acelerando las fugas en la empaquetadura. Verifique la marca de flecha de flujo del fabricante en el cuerpo.
- No utilice válvulas de aguja para servicio de apertura y cierre a alta frecuencia. Las válvulas de aguja están diseñadas para ajustes o estrangulaciones poco frecuentes, no como válvulas de aislamiento que realizan ciclos muchas veces al día. La operación frecuente acelera el desgaste del asiento y la empaquetadura. Para servicio de encendido y apagado de ciclo alto, use una válvula de bola e instale la válvula de aguja solo para el ajuste del flujo final.
- Apriete las tuercas del empaque según las especificaciones durante la instalación. Una proporción significativa de las fugas en el empaque se debe a que el empaque no se apretó lo suficiente en la etapa de instalación inicial. Después de instalar una nueva válvula de aguja, apriete la tuerca del empaque al torque especificado por el fabricante, luego vuelva a verificar después del primer ciclo de presión operativa, ya que la expansión térmica durante la presurización inicial causa una compresión inicial del empaque que puede requerir un pequeño incremento de apriete adicional.
Aplicaciones de válvulas de aguja de acero inoxidable por industria y tipo de servicio
Comprender dónde y por qué se especifican las válvulas de aguja de acero inoxidable en diferentes industrias ayuda tanto a los compradores como a los ingenieros a tomar decisiones de selección más seguras y a reconocer cuándo una válvula de aguja es y no es la tecnología adecuada.
Petróleo y gas: aplicaciones en cabezales de pozo, instrumentos y sistemas de muestreo
La industria del petróleo y el gas es el mayor mercado individual de válvulas de aguja de acero inoxidable. Las aplicaciones incluyen:
- Válvulas de raíz de instrumentos: La primera válvula de aislamiento entre la tubería de proceso y el punto de toma del instrumento. Estas válvulas deben aislar de manera confiable bajo la presión y temperatura total del proceso y al mismo tiempo ser operadas por un técnico durante el mantenimiento de rutina del instrumento. Las válvulas de aguja de acero inoxidable 316 con conexiones soldadas o NPT son estándar para presiones de hasta Clase 1500 (2575 psi a 38°C) .
- Paneles de acondicionamiento de muestras: Los flujos de muestra de gas y líquido de las líneas de proceso se acondicionan (filtrados, reducidos en presión, controlados por temperatura) a través de paneles que contienen múltiples válvulas de aguja para ajuste de flujo, aislamiento de bloqueo y purga, y conexiones de purga. Las válvulas de aguja deben manejar una amplia gama de fluidos de muestra, incluidos hidrocarburos, gases que contienen H₂S y condensados ácidos.
- Conexiones de calibración del patín de medición: Las válvulas de aguja proporcionan un control de flujo preciso para la inyección de fluido de calibración en patines de medición fiscal, donde Precisión volumétrica ±0,1% Se requiere para la transferencia de custodia de hidrocarburos.
Químico y farmacéutico: dosificación de precisión y requisitos sanitarios
- Dosificación de catalizador: La adición precisa de catalizadores líquidos o gaseosos a los reactores a caudales muy bajos controlados requiere válvulas de aguja que puedan mantener posiciones estables del acelerador durante días o semanas. El acero inoxidable 316L con asientos de PEEK maneja la mayoría de las corrientes de catalizadores, incluidos compuestos organometálicos y soluciones de catalizadores ácidos.
- Adición de medios de biorreactor: Los biorreactores farmacéuticos requieren la adición estéril de nutrientes, productos químicos para ajustar el pH y agentes antiespumantes a través de válvulas de aguja que pueden esterilizarse con vapor in situ (SIP) sin necesidad de desmontarlos. El acero inoxidable 316L con superficies internas electropulidas y empaquetadura de PTFE es la especificación estándar para las válvulas de aguja para bioprocesos.
- Equipos de laboratorio y análisis: Los sistemas HPLC (cromatografía líquida de alto rendimiento), cromatógrafos de gases y espectrómetros de masas utilizan válvulas de aguja de acero inoxidable en miniatura con accesorios de tubo de compresión para controlar los flujos de fase móvil y gas portador a velocidades de flujo de 0,01 a 10 ml por minuto .
Generación de energía y HVAC: aplicaciones de vapor y alta temperatura
- Dosificación de químicos en caldera: Se inyectan inhibidores de corrosión, eliminadores de oxígeno y productos químicos desincrustantes en los sistemas de agua de alimentación de las calderas a través de válvulas de aguja de acero inoxidable que regulan los pequeños caudales químicos contra presiones del sistema de calderas de 10 a 150 bares .
- Bypass de trampa de vapor: Las válvulas de aguja instaladas como vías de derivación alrededor de las trampas de vapor permiten el drenaje y ventilación manual de los circuitos de las trampas de vapor durante la puesta en marcha y el mantenimiento, sin necesidad de retirar la trampa de servicio.
- Tratamiento de agua de refrigeración: Los sistemas de agua helada y agua de condensador HVAC utilizan válvulas de aguja de acero inoxidable en paneles de dosificación de tratamientos químicos para la inyección de biocidas, inhibidores de incrustaciones y inhibidores de corrosión en los sistemas de circuito cerrado.
Programa de mantenimiento y mejores prácticas de válvulas de aguja de acero inoxidable
Las válvulas de aguja de acero inoxidable en instrumentación crítica y servicios de control de procesos requieren un programa de mantenimiento estructurado para garantizar un funcionamiento continuo sin fugas y un rendimiento de cierre confiable. El siguiente programa representa las mejores prácticas para válvulas en servicio de proceso continuo.
Inspección de rutina: mensual o durante las rondas normales del proceso
- Inspeccione visualmente todas las áreas del vástago para detectar fugas o manchas que indiquen fugas en la empaquetadura. Las fugas de gas se pueden detectar con una solución de detección de fugas adecuada (agua con jabón o un aerosol detector de fugas comercial) aplicada alrededor del área de empaque.
- Verifique que los volantes estén colocados correctamente (las válvulas abiertas deben estar en la posición establecida durante la puesta en servicio; las válvulas cerradas deben estar completamente asentadas sin fuerza excesiva).
- Verifique que las tuercas del empaque no se hayan aflojado debido a la vibración. En entornos de alta vibración, los diseños de arandelas de seguridad o tuercas de empaquetadura antivibración evitan que el prensaestopas se afloje automáticamente.
Mantenimiento Anual: Inspección y Reemplazo de Empaque
- Mida la posición de la tuerca prensaestopas con respecto a las marcas de referencia realizadas durante la puesta en marcha de la instalación. Si la tuerca prensaestopas ha avanzado más de media vuelta desde su posición original, el empaque se ha comprimido significativamente y se recomienda reemplazarlo durante la siguiente parada planificada.
- Inspeccione las superficies accesibles del vástago en busca de corrosión, picaduras o rayas utilizando una lupa iluminada. Profundidad de picaduras mayor que 0,1 milímetros en la superficie de sellado del vástago justifica el reemplazo del vástago.
- Verifique el cierre de la válvula cerrándola completamente y verificando si hay fugas más allá del asiento usando el monitoreo de presión aguas abajo o métodos de prueba de burbujas apropiados para el servicio.
Mantenimiento en parada: desmontaje y reacondicionamiento completos
- Desmonte la válvula por completo. Inspeccione la punta de la aguja, el asiento, el vástago, la empaquetadura, las roscas de la tuerca del empaque y el orificio del cuerpo en busca de desgaste, corrosión y conformidad dimensional.
- Reemplace todos los componentes blandos (asiento, empaquetadura, juntas tóricas o empaquetaduras del capó) independientemente de su condición aparente. Los productos blandos que han estado en servicio están endurecidos y comprimidos desde sus dimensiones originales, y están cerca del final de su vida útil confiable incluso si no están visiblemente degradados.
- Realice una prueba de fugas de asiento y empaquetadura en 1,5 veces la presión operativa máxima permitida (MAWP) con el fluido de prueba especificado en ASME B16.34 o la norma de prueba de válvula aplicable antes de devolver la válvula al servicio.
Preguntas frecuentes sobre las válvulas de aguja de acero inoxidable
1. ¿Cuál es la diferencia entre una válvula manómetro y una válvula de aguja?
A válvula de manómetro es una válvula de aguja especializada diseñada específicamente para aislar un manómetro o transmisor de presión de una línea de proceso. Tiene un puerto de proceso inferior, un puerto de instrumento superior y un puerto de purga para una despresurización segura antes de retirar el medidor. Un estándar válvula de aguja es un dispositivo de estrangulación y control de flujo de uso general instalado en una línea de proceso, con puertos de entrada y salida idénticos para instalación en línea. Ambos utilizan un mecanismo de vástago de aguja cónico, pero la geometría de su cuerpo, la configuración del puerto y el servicio previsto son diferentes. Una válvula de manómetro no sustituye a una válvula de aguja en el servicio de estrangulación de flujo, y una válvula de aguja estándar carece del puerto de purga necesario para retirar el manómetro de forma segura.
2. ¿Cómo elijo la válvula de aguja adecuada para mi aplicación?
Elija una válvula de aguja trabajando con seis parámetros en orden: primero, identifique el fluido del proceso y verifique la compatibilidad química con todos los materiales humedecidos (cuerpo, aguja, asiento, empaquetadura); en segundo lugar, confirme la clasificación de presión y temperatura en condiciones de funcionamiento reales utilizando la curva P-T del fabricante; tercero, calcule el coeficiente de flujo requerido Cv y seleccione una válvula cuyo Cv máximo sea de 3 a 5 veces el Cv requerido para garantizar el funcionamiento en el rango medio controlable del recorrido de la aguja; cuarto, seleccione el tipo de conexión final correcto (NPT, compresión, soldadura a encaje, soldadura a tope) para la tubería adyacente; quinto, elija el tipo de empaque (PTFE para servicio general, grafito para alta temperatura, fuelle metálico para servicio sin emisiones); sexto, verificar cualquier requisito especial, como el cumplimiento de NACE para servicios ácidos, estándares sanitarios para servicios alimentarios y farmacéuticos o disposiciones de bloqueo para aplicaciones críticas para la seguridad.
3. ¿Cómo evito que una válvula de aguja tenga fugas en el vástago?
para detener un fuga en el empaque del vástago En una válvula de aguja: primero, intente apretar la tuerca prensaestopas un cuarto de vuelta (90 grados) mientras la válvula está bajo presión de funcionamiento normal y verifique si la fuga se detiene. Si se detiene, supervise la recurrencia y planifique el reemplazo del empaque en la próxima oportunidad de mantenimiento. Si apretar no detiene la fuga, o si la válvula se vuelve difícil de operar, despresurice y aísle la válvula, retire la tuerca del empaque y extraiga el empaque viejo, inspeccione la superficie del vástago para detectar rayas o corrosión (reemplace el vástago si está dañado), instale un empaque nuevo del tipo y tamaño correctos del kit de reparación del fabricante y vuelva a ensamblar con el torque de la tuerca del empaque especificado. Nunca use una llave en el volante para forzar el cierre de la válvula, ya que esto acelera el daño tanto del asiento como de la empaquetadura.
4. ¿Por qué el acero inoxidable 316 es el material más común para las válvulas de aguja?
acero inoxidable 316 es el material dominante para las válvulas de aguja porque su composición (16 a 18 % de cromo, 10 a 14 % de níquel, 2 a 3 % de molibdeno) proporciona una excelente resistencia a las picaduras de cloruro, ácidos suaves y la mayoría de los productos químicos industriales que corroerían las válvulas de acero al carbono o latón. Conserva una resistencia mecánica adecuada desde temperaturas criogénicas hasta aproximadamente 450 °C en servicio sostenido, lo que lo hace adecuado para la inmensa mayoría de aplicaciones de proceso e instrumentación industrial. El acero inoxidable 304 (sin molibdeno) se utiliza en entornos sin cloruro donde el costo es una prioridad, pero el 316 es la especificación predeterminada para servicios de petróleo y gas, marinos, químicos y farmacéuticos.
5. ¿Qué causa la fuga en el asiento de una válvula de aguja? ¿Se puede reparar?
Las fugas en el asiento de la válvula de aguja son causadas por tres factores principales: erosión del asiento blando de PTFE o nailon por partículas abrasivas o cavitación; daño a la punta de la aguja por cerrar demasiado la válvula con un torque excesivo; o material extraño atrapado entre la aguja y el asiento impidiendo el contacto total. Para las válvulas de aguja de asiento blando, el asiento a menudo se puede reemplazar usando un kit de reemplazo de asiento del fabricante (disponible para la mayoría de las válvulas de grado de instrumentación) sin reemplazar toda la válvula. Si la punta de la aguja está dañada, se debe reemplazar el conjunto de vástago y aguja. Si el cono del asiento del cuerpo de la válvula está dañado en una válvula con asiento de metal, pulir el asiento con compuesto para esmerilar la válvula puede restaurar el cierre; para válvulas de asiento blando con un asiento del cuerpo dañado, es necesario reemplazar la válvula. Cierre siempre las válvulas de aguja únicamente con la mano para evitar daños al asiento.
6. ¿Cuál es la presión nominal típica de una válvula de aguja de acero inoxidable?
Válvulas de aguja de acero inoxidable abarcan una amplia gama de clasificaciones de presión dependiendo de la construcción y el tamaño de la carrocería. Las válvulas de aguja de instrumentación estándar con conexiones NPT o de tubo de compresión generalmente tienen una clasificación de 3000 a 6000 psi (207 a 414 bar) a temperatura ambiente. Las válvulas de aguja de cuerpo forjado de alta presión para pruebas hidráulicas, pruebas de gas y aplicaciones submarinas alcanzan 10.000 a 20.000 psi (690 a 1.380 bar) . Las clasificaciones de presión tienen una reducción de temperatura para servicio por encima de aproximadamente 100 °C, por lo que siempre verifique la curva de presión-temperatura del fabricante a la temperatura de funcionamiento real, no solo a la presión máxima de trabajo en frío.
7. ¿Se pueden utilizar válvulas de aguja de acero inoxidable para el servicio de oxígeno?
Sí, las válvulas de aguja de acero inoxidable pueden aprobarse para servicio de oxígeno, pero solo después de una preparación específica. Toda la contaminación por hidrocarburos (aceites de corte, recubrimientos conservantes, selladores de roscas) debe eliminarse mediante un procedimiento de limpieza certificado (normalmente desengrasado con disolventes seguido de un lavado alcalino caliente y verificación mediante análisis UV o gravimétrico). Los asientos y empaquetaduras de PTFE son aceptables para el servicio de oxígeno porque el PTFE no se enciende fácilmente. Los lubricantes utilizados en el vástago deben ser compatibles con el oxígeno (sin silicona, específicamente clasificados para oxígeno, como Krytox o aceite Halocarbon). La válvula limpia debe embalarse en bolsas de plástico selladas con embalaje compatible con oxígeno hasta el momento de su instalación. Verifique que todo el sistema de instrumentos ensamblado esté clasificado para servicio de oxígeno antes de instalar cualquier componente.
8. ¿Cuál es la diferencia entre los cuerpos de válvula de aguja en ángulo y rectos?
En una válvula de aguja recta (en línea), la ruta del flujo entra y sale del cuerpo de la válvula en el mismo eje, con el vástago de la aguja perpendicular a la dirección del flujo. Estas válvulas proporcionan una menor caída de presión que las válvulas de cuerpo angular y son la opción estándar para tramos de tubos de instrumentos en línea. En una válvula de aguja en ángulo, la entrada está a 90 grados con respecto a la salida, con el vástago de la aguja alineado con uno de los puertos de flujo. Las válvulas de ángulo se utilizan cuando la tubería cambia de dirección en la ubicación de la válvula, reemplazando un codo de tubería y reduciendo la cantidad total de accesorios en el sistema. Las válvulas de cuerpo angular también drenan más completamente que los cuerpos rectos cuando se vacía la línea de proceso, lo cual es importante en servicios sanitarios y corrosivos donde el líquido residual no debe permanecer en la cavidad de la válvula.


 1 Zhongxin Yungu Zona D Edificio 1, calle Jiangkou, distrito de Fenghua, ciudad de Ningbo, provincia de Zhejiang, China
 +86-574-88561893 / +86-15057497901
 Copyright© Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Fabricantes al por mayor de accesorios y válvulas de acero inoxidable